logo
جودةالخدمة
توفير حلول مهنية
لدينا مجموعة متنوعة من حلول المنتجات لتلبية الاحتياجات المختلفة للعملاء، كفاءتنا عالية، جودة الخدمة، ثناء العملاء.
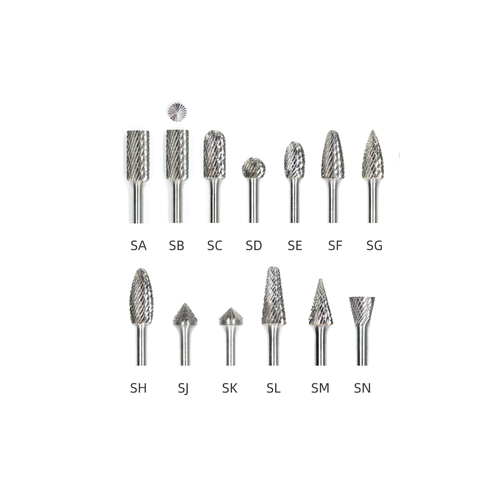
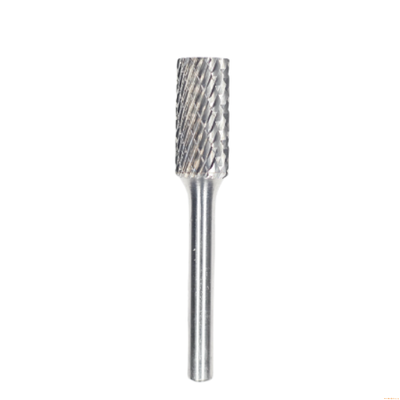
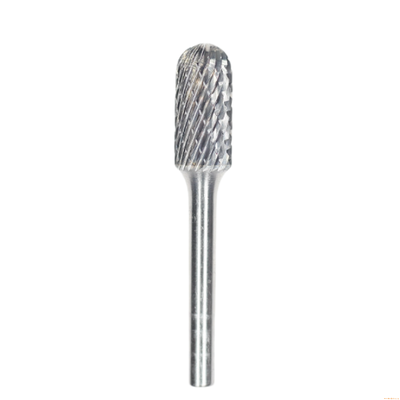
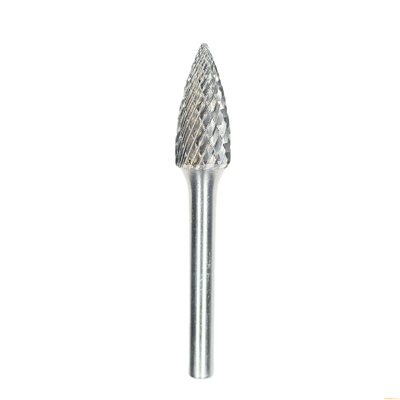
    Carbide Burr Shapes: The 13 Standard Profiles and What Each Is For There are 13 standard carbide burr shapes, coded SA through SN. The letter is the shape; Most buyers who order the wrong burr have the material and the cut figured out. The problem is reach: they pick a profile that can't physically get at the surface. An SA where the job needs an end cut, a ball where a fillet was needed, a flame where the corner has to be square. This chart covers all 13 profiles: what each one reaches and where each one fails. If you already know your shape code and just need speed data, head to the carbide burr RPM chart instead. How Burr Shapes Are Coded The 13-shape system is set out in ISO 7755 (hardmetal burrs), and the same SA–SN letters turn up in North American and European catalogues alike. Every burr we supply follows this coding, so a shape code on your purchase order will match what arrives. Two things about the code trip up first-time buyers. First, the letter is the shape, the number is the size. SA-1 through SA-9 are nine sizes of one shape. A catalogue listing "SA-1, SA-2, SA-3…" isn't offering nine shapes, just nine diameters and lengths of the same cylinder. And the number doesn't run on a universal scale. SA-5 and SD-5 are both "size 5" within their own families, but the two heads aren't the same dimension. Second, similar-looking codes are genuinely different tools. SA, SB and SC are all cylinders. In use they behave nothing alike. The difference is entirely at the end of the head. We can cross-reference DIN to ANSI on request. Send the drawing and we'll confirm the equivalent before you order. The 13 Shapes at a Glance Code Shape What the end looks like Best used for Where it fails SA Cylindrical, no end cut Flat top, no teeth on the top Straight edges, weld dressing on plate, finishing slot walls Cannot plunge — the flat face rubs and burnishes instead of cutting SB Cylindrical, with end cut Flat top with cutting teeth Plunge cutting, squaring a corner, opening and enlarging holes, spot facing Plunge cutting, squaring a corner, opening and enlarging holes, spot facing SC Cylindrical, radius end Rounded corner on a cylindrical body Rounded corner on a cylindrical body Tilting the tool leaves a visible step at the radius SD Ball Full sphere Contoured surfaces, radii, hollowing, deburring inside curves Small contact patch — wears fast if you lean on it SE Oval (egg) Elliptical Soft contours, blending on curved castings, aluminium and brass Will not sit flat; poor choice for flat-bottom work SF Tree, radius end Tapered body, rounded top Bottom of deep pockets, internal fillets, cavity work Long reach invites chatter — keep overhang short SG Tree, point end Tapered body, pointed top Starting a hole, chamfering, tight internal corners, opening narrow slots The point is the weakest section; avoid side loading SH Flame Flame profile General deburring, weld seams, mixed contours — the best single-burr compromise Good at many jobs, best at none SJ Cone, 60°, radius 60° included angle Chamfering, deburring hole edges, 60° seat preparation Angle must match the print or the seat will not seal SK Cone, 90°, radius 90° included angle Chamfering, countersink preparation, edge breaking Same — verify the angle before ordering SL Taper, radius end Long taper with rounded tip Tapered slots, dovetail forms, narrow angled recesses A slightly bent shank makes a taper run out immediately SM Cone, point end Sharp-pointed cone Deburring small holes, fine detail, scribing Tip is very fragile; unsuitable for heavy stock removal SN Inverted cone Cone with the tip inverted Back deburring, chamfering the far side of a through hole, T-slots Needs clearance behind the workpiece Five profiles cover most of our catalogue: SA, SB, SC, SG and SL. That's what die, mould, weld and fabrication work actually asks for. All 13 are available to order;  Cylindrical, Tree, Ball or Cone: Choosing by Task Shape selection should start from the surface, not from the catalogue. Work backwards from what you need to reach: Your task Start with Why this one Deburring a straight edge or weld seam SA, SC Flat side wall presents the most teeth to a straight edge Enlarging or opening a hole SB, SG Both cut on the end, so they can feed axially Blending a fillet into a flat face SC, SD Radius matches the fillet without undercutting the face Hollowing a curved surface SD, SE Spherical and elliptical profiles follow curvature in any direction Cleaning the bottom of a deep pocket SF, SL Tapered body reaches past the walls without rubbing them Back chamfering a through hole SN Only profile designed to cut on the far side Chamfering a hole edge SJ, SK Fixed included angle gives a repeatable chamfer One burr for mixed general work SH Flame profile is the accepted general-purpose compromise Shape and Cut Have to Be Chosen Together The shape decides where the burr can reach; the cut decides how it behaves once it's there. Specify one without the other and you get a tool that fits the job but finishes badly. Single cut has one flute direction. It removes material fast and clears large chips, which suits aluminium, brass, copper and soft steel. Those same long chips are why it clogs on gummy materials without a lubricant. Double cut has a cross-hatch tooth pattern. It breaks chips into small fragments, cuts more smoothly and gives noticeably better control at the same feed. That makes it the default for stainless, hardened steel and any job where surface finish matters. Roughly three quarters of the burrs in our own catalogue are double cut, because that's what European and North American machine shops order for steel and stainless. Non-ferrous (aluminium) cut is a coarse single flute with deep gullets, designed to stop aluminium welding itself to the teeth. On 6061 or casting alloys, a standard double cut will cost you more in cleaning time than the right tool costs to buy. Diamond cut is a separate category entirely, for hardened steel above 55 HRC, ceramics and carbide itself. Tooth geometry and flute count change how aggressively a given shape cuts, whichever cut you choose. That's covered separately in how carbide burr tooth geometry affects cutting performance. Six Mistakes That Account for Most Wrong Orders Ordering SA when the job needs SB. Both are cylinders, and the difference is invisible in a thumbnail photo. SA has a plain flat end and can't plunge. If any part of the operation feeds the tool into the work along its axis, you need SB. See cylindrical SB burrs. Mixing 6 mm and 1/4" shanks. 1/4" is 6.35 mm. A 6 mm shank will slide into a 1/4" collet but only grips a narrow band and slips under load; a 1/4" shank won't go into a 6 mm collet at all. Both sizes are common in our range — 1/4" is roughly half the catalogue, 6 mm most of the rest — so check which collet your grinder actually has. The same trap applies to 3 mm versus 1/8" (3.175 mm). Choosing head size for reach rather than for the grinder. A larger head needs more torque and runs at lower RPM. Put a 1/2" head on a low-power die grinder and you get chatter, not faster removal. Our speed and feed reference gives the ceiling by head diameter and material. Picking a shape by appearance. A ball looks versatile, and on curved surfaces it is. On a flat edge the contact patch is a single point, which is why ball burrs wear out fastest in shops that deburr plate. Ignoring the angle on cone burrs. SJ is 60°, SK is 90°. If a screw seat needs to seal, a chamfer at the wrong included angle will leak however clean the finish looks. Buying a burr to fix a hardness problem. Carbide burrs cut hardened steel, stainless and cast iron comfortably, but not every grade suits every hardness. If the tool is glazing instead of cutting, you need a different grade or a diamond burr. Changing the shape won't fix it. How to Specify a Burr Order For an accurate quote we need five things: shape code and size (SA-5, for example), head diameter × length, shank diameter, cut type and quantity. If all you have is a drawing or a sample, send either. We'll identify the profile and confirm the equivalent code before production. If you'd rather have a stocked assortment than individual sizes, carbide burr sets put the common shapes in one case. That's usually the cheaper way to work out which profiles your work actually needs.  Not sure which profile you need? Tell us the material, the feature you're deburring or blending, and the tool you're running it in. We'll recommend a shape, a cut and a starting RPM. If no standard profile will reach the feature, we can make a custom head to your drawing. FAQ What do the letters SA, SB and SC mean on a carbide burr? They're shape codes from ISO 7755, used in North American and European catalogues alike. SA is a cylinder with no end cut, SB is the same cylinder with an end cut, and SC has a radius end. The letter defines the profile; the number defines the size within it. What is the difference between SA and SB burrs? Only the end. SA has a plain flat face with no cutting teeth, so it works on side walls but can't be plunged. SB has teeth across the end face, so you can feed it straight into the work to open holes or square corners. How many standard carbide burr shapes are there? Thirteen: SA, SB, SC, SD, SE, SF, SG, SH, SJ, SK, SL, SM and SN. Custom and modified profiles exist too, but those thirteen cover almost all standard deburring, blending and stock removal work. Can I use a 6 mm shank burr in a 1/4" die grinder? Only if the collet is genuinely 6 mm. 1/4" is 6.35 mm, so a 6 mm shank sits loose in a 1/4" collet and slips under load. A 1/4" shank won't fit a 6 mm collet at all. Check the marking on the collet instead of assuming. Single cut or double cut for stainless steel? Double cut. The cross-hatch pattern breaks chips small, cuts more smoothly and gives better control in work-hardening alloys. For aluminium, brass and soft steel, single cut is better when fast stock removal and chip clearance matter more than finish. Which burr shape is best for general deburring? There is no single "best" shape for every job, because the right burr depends on the edge or contour you are cleaning. However, a few shapes cover most general deburring tasks: SA-5, SC-5, SF-5, SG-5
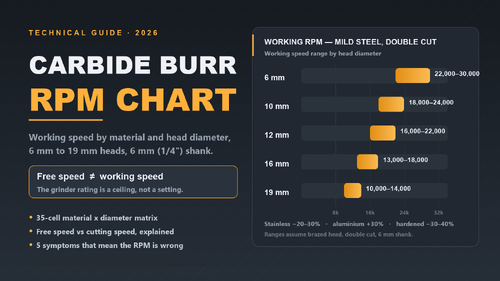
    مخطط سرعة دوران مثقاب كربيد حسب المادة وقطر الرأس معظم المطاحن الهوائية مصنفة عند 20,000-30,000 دورة في الدقيقة، وبعض الموديلات الهوائية تدعي 50,000. تقريبًا كل فشل لمثقاب كربيد نراه - تلميع، انسداد، رقائق في الشفرات، انفصال الرأس الملحوم - يعود إلى قراءة رقم واحد بشكل خاطئ:سرعة دوران المثقاب المطبوعة على المطحنة هي السرعة الحرة للمحور، وليست سرعة العمل للمثقاب في القطع. يقدم هذا المخطط نطاقات سرعة العمل حسب قطر الرأس والمادة. تم بناؤه لمثاقب الكربيد القياسية ذات الرأس الملحوم والمزدوج القطع على ساق 6 مم (1/4 بوصة). حيث تختلف مخططات الشركات المصنعة المنشورة - وهي تختلف، بما يصل إلى 3 أضعاف لنفس حجم الرأس - نأخذ القيمة الأكثر تحفظًا ونذكر ذلك. المخطط: سرعة الدوران العاملة حسب المادة وقطر الرأس المادة 6 مم 10 مم 12 مم 16 مم 19 مم فولاذ طري 22,000-30,000 18,000-24,000 16,000-22,000 13,000-18,000 10,000-14,000 فولاذ مقاوم للصدأ 16,000-21,000 13,000-17,000 12,000-16,000 10,000-13,000 7,000-10,000 حديد زهر 24,000-33,000 20,000-26,000 18,000-24,000 14,000-20,000 11,000-15,000 ألومنيوم وسبائك لينة 28,000-39,000 23,000-31,000 21,000-28,000 17,000-23,000 13,000-18,000 نحاس وسبائك نحاسية 27,000-37,000 22,000-30,000 20,000-27,000 16,000-22,000 12,000-17,000 فولاذ مقوى، HRC 45+ 14,000-19,000 11,000-15,000 10,000-14,000 8,000-11,000 6,000-9,000 بلاستيك و GRP 15,000-21,000 12,000-17,000 11,000-15,000 9,000-12,000 7,000-10,000 السرعة الحرة مقابل سرعة العمل تصنيف 50,000 دورة في الدقيقة للمحور يُقاس بدون أي شيء في الظرف. ضع رأسًا بحجم 19 مم على هذا المحور وستسافر حافة القطع بسرعة تقارب 3000 متر/دقيقة - حوالي عشرة أضعاف سرعة السطح التي يمكن لحافة الكربيد الملحومة على الفولاذ تحملها. قم بتشغيلها بهذه السرعة وسوف ترتفع درجة حرارة وصلة اللحام في غضون دقائق؛ لن يفشل الرأس في اليوم الأول، بل سيفشل في الأسبوع التالي، داخل قطعة العمل. لهذا السبب فإن أكبر الرؤوس في المخطط تعمل بسرعة 10,000-14,000 دورة في الدقيقة: عند هذه السرعات، تعمل الحافة بالقرب من 600-850 متر/دقيقة، وهو ما يمكن للكربيد الملحوم التعامل معه بشكل مستمر. . تحقق من أي خلية بمعادلة واحدة سرعة العمل من سرعة القطع: N (دورة في الدقيقة) = Vc (متر/دقيقة) × 1000 ÷ (π × D (مم)) أمثلة عملية، كل منها يقع داخل خليته في المخطط: رأس 12 مم في فولاذ طري، سرعة قطع مستهدفة ≈ 650 متر/دقيقة → N ≈ 17,200 دورة في الدقيقة → الخلية تقول 16,000-22,000 ✓ رأس 12 مم في فولاذ مقاوم للصدأ، سرعة قطع ≈ 470 → N ≈ 12,500 دورة في الدقيقة → الخلية تقول 12,000-16,000 ✓ رأس 12 مم في ألومنيوم، سرعة قطع ≈ 845 → N ≈ 22,400 دورة في الدقيقة → الخلية تقول 21,000-28,000 ✓ رأس 12 مم في فولاذ مقوى، سرعة قطع ≈ 420 → N ≈ 11,100 دورة في الدقيقة → الخلية تقول 10,000-14,000 ✓ المخطط هو ببساطة هذه المعادلة مع نطاقات سرعة قطع محافظة لكل مادة - الألومنيوم والنحاس يعملان بسرعة لأن الخطر هو لحام الرقائق، وليس حرارة الحافة؛ الفولاذ المقوى يعمل ببطء لأن كل نقطة من حمل القطع تهبط على وصلة لحام. القطع المفرد أو المزدوج يغير الصف الذي تقرأه قطع مزدوج(شفرتان متقاطعتان) يكسر الرقاقة: استخدمه للفولاذ، الفولاذ المقاوم للصدأ، الحديد الزهر. ابدأ من منتصف النطاق. قطع مفرد(شفرة مفتوحة واحدة) يخرج الرقاقة: استخدمه للألومنيوم، النحاس، البلاستيك - المواد ذات الرقائق اللاصقة، حيث يمكنك أخذ الجزء العلوي من النطاق لأن الخلوص، وليس الحرارة، هو الحد الأقصى. تحذير واحد في كلا الاتجاهين: لا تستخدم مثقابًا بقطع مفرد على الفولاذ المقاوم للصدأ - شفرة واحدة واسعة لا يمكنها كسر الرقاقة الخيطية وتتصلب الحافة السطحية ضدك. ومثقاب بقطع مزدوج في الألومنيوم سوف يتكتل في غضون ثوانٍ بغض النظر عما يقوله المخطط.  خمس علامات تدل على أنك تستخدم السرعة الخاطئة علامة سبب حل الرقائق تتحول إلى اللون الأزرق / القش سريع جدًا - حرارة الحافة فوق تحمل اللحام انخفاض 20-30٪، تحقق من الضغط المثقاب "يتكتل" / ينسد في الألومنيوم بطيء جدًا لرقاقة لاصقة، أو قطع مزدوج في سبائك لينة زيادة السرعة إلى صف الألومنيوم، التبديل إلى قطع مفرد علامات اهتزاز، أزيز سريع جدًا بالنسبة لنسبة الرأس إلى الساق، بروز طويل جدًا الانخفاض إلى أسفل النطاق، تقصير البروز الحافة تصبح باهتة في دقائق بطيء جدًا - احتكاك بدلاً من القطع زيادة السرعة بنسبة 10-20٪ قبل استبدال المثقاب خط اللحام يتغير لونه / الرأس يرتخي لاحقًا تشغيل مستمر بالسرعة الحرة عامل تصنيف المطحنة كسقف، وليس كإعداد من أين تأتي هذه الأرقام تنويه صريح: مخططات سرعة دوران المثاقب المنشورة تختلف - نفس الرأس بحجم 1/2 بوصة مصنف بين 8,000 و 24,000 دورة في الدقيقة حسب العلامة التجارية. نطاقاتنا مشتقة من حدود سرعة القطع للكربيد الملحوم (حوالي 750-850 متر/دقيقة مستمر)، وتم التحقق منها مقابل مخططات الشركات المصنعة المنشورة، وتميل إلى التحفظ حيثما تتعارض المصادر. إنها تقديرات هندسية، وليست بيانات اختبار معملي: عندما يتصرف جهازك، أو تركيبتك، أو مادتك بشكل مختلف، صدق العلامات الخمس أعلاه أكثر من أي مخطط - بما في ذلك مخططنا. أسئلة متكررة هل يمكنني استخدام مثقاب كربيد في أي مطحنة هوائية؟ أي مطحنة هوائية تقبل الساق، نعم - ولكن طابق السرعة. مطحنة هوائية كهربائية بسرعة 25,000 دورة في الدقيقة مناسبة للرؤوس حتى حوالي 12 مم؛ يجب تقييد مطحنة هوائية تعمل بالهواء المضغوط بسرعة 50,000 دورة في الدقيقة أو تركيب رأس أصغر. ماذا يحدث إذا قمت بتشغيل مثقاب كربيد بسرعة كبيرة جدًا؟ أولاً تتغير لون الرقائق، ثم تصبح الحافة لامعة وتتوقف عن القطع، ثم تضعف وصلة اللحام. الفشل عادة ما يكون متأخرًا - المثقاب الذي "فقد رأسه فجأة" تم تشغيله بسرعة كبيرة قبل أيام. لماذا يتكتل مثقابي في الألومنيوم حتى بالسرعة الصحيحة؟ نوع القطع الخاطئ، على الأرجح. شفرات القطع المزدوجة تحبس الرقائق اللينة. القطع المفرد، أو نمط قطع الألومنيوم (سن خشن)، هو الحل - السرعة وحدها لن تنقذ مثقابًا بقطع مزدوج في الألومنيوم. ما هي السرعة المناسبة للفولاذ المقوى أو قوالب HRC 60؟ صف الفولاذ المقوى: 6,000-9,000 دورة في الدقيقة لرأس 19 مم، 10,000-14,000 لرأس 12 مم. إذا كان المثقاب صلبًا (غير ملحوم)، يمكنك العمل في الجزء العلوي من النطاق - انظر مثقابنا SB-5 بقطع مزدوج بحجم 1/2 بوصة للخيار القياسي للفولاذ بحجم 1/2 بوصة.هل يغير المثقاب الأطول السرعة؟الشفرات الأطول والبروز الأكبر يضيفان رافعة. عندما يكون طول الشفرة أكثر من 3 أضعاف قطر الساق، استخدم الجزء السفلي من النطاق ودع المثقاب يقوم بالعمل. لماذا تختلف مخططات سرعة دوران الشركات المصنعة كثيرًا؟ لأن أياً منها لا ينشر بيانات اختبار معملي - كل مخطط في السوق، بما في ذلك مخططنا، هو حساب لسرعة القطع مع تحيز أمان. الاختلاف (يصل إلى 3 أضعاف) يخبرك أن المخطط هو نقطة انطلاق وأن العلامات الخمس هي حلقة التغذية الراجعة الحقيقية. كيف أعرف أن مثقابي قد اهترأ؟ ليس بالمظهر وحده. يمكن إعادة تشكيل الحافة الباهتة بحجر شحذ؛ استبدل المثقاب عندما يكون شكل الشفرة مستديرًا بشكل واضح أو يظل معدل الإزالة منخفضًا حتى بعد إعادة ضبط السرعة. احصل على عرض سعر أخبرنا بالمادة وحجم الرأس الذي تستخدمه - نحن نصنع سلاسل مثاقب الكربيد SA و SB و SC بكل من القياسات الإمبراطورية والمترية، وسنؤكد لك السرعة ونوع القطع المناسبين لتطبيقك.
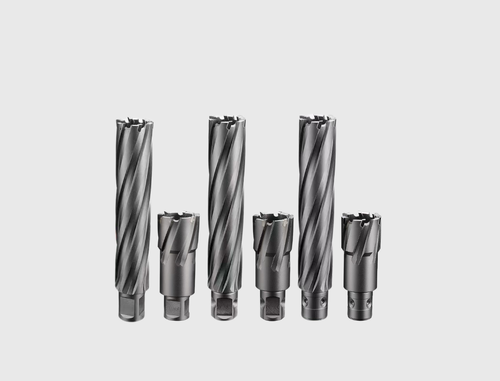
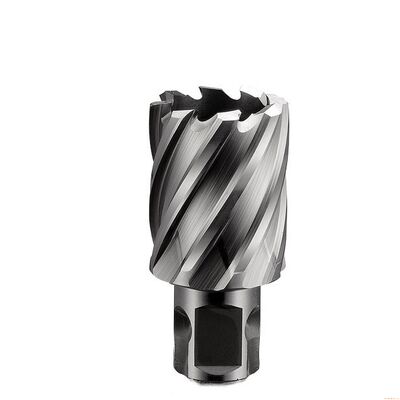
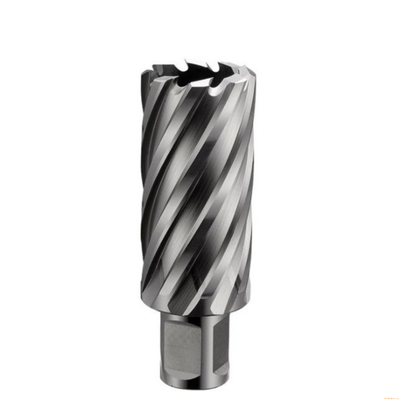
    دليل قاطع حلقي TCT: الأحجام، السيقان، المواد والتطبيقات الصناعية في تشغيل المعادن الحديث والتصنيع الصناعي الثقيل، تعد كفاءة ودقة ثقب الثقوب أمرًا بالغ الأهمية. غالبًا ما تكون المثاقب الحلزونية التقليدية بطيئة، وتستهلك الكثير من الطاقة، وعرضة للتآكل السريع عند العمل مع السبائك الصلبة.قواطع حلقية TCT (مدببة بكربيد التنجستن)لقد أحدثت ثورة في الحفر عالي الأداء من خلال توفير معدلات اختراق أسرع، ومقاومة فائقة للحرارة، وعمر أداة ممتد. يستكشف هذا المخطط الشامل التصميم الفني، وملاءمة المواد، والتطبيقات الصناعية الرئيسية، ومعايير الاختيار للمثاقب الأساسية TCT. 1. ما هو القاطع الحلقي TCT؟ أقاطع حلقي TCT(المعروف أيضًا باسم لقمة مثقاب أساسية مدببة بالكربيد) هو أداة قطع مجوفة ومتخصصة تستخدم مع آلات الثقب المغناطيسية، وآلات الثقب الشعاعية، ومراكز CNC. على عكس المثاقب الحلزونية التقليدية التي تحول حجم الثقب بالكامل إلى رقائق، يقوم القاطع الحلقي بقطع المحيط الخارجي للثقب فقط. تترك هذه العملية قلبًا معدنيًا صلبًا، مما يقلل بشكل كبير من احتكاك القطع، واستهلاك طاقة الماكينة، ووقت الحفر. المزايا الرئيسية للقطع الحلقي: موفر للطاقة: يزيل فقط 1/3 إلى 1/4 من المواد مقارنة بالحفر الصلب. ثقوب خالية من النتوءات: ينتج تشطيبات ناعمة ودقيقة وخالية من النتوءات دون الحاجة إلى حفر مسبق أو ثقوب توجيهية. اختراق سريع: هندسة متعددة الأسنان توزع حمل الرقاقة بالتساوي، مما يضاعف أو يضاعف سرعات التغذية ثلاث مرات. 2. المواصفات الفنية وهندسة الأدوات يساعد فهم التصميم الهيكلي للقاطع الحلقي TCT في اختيار الأداة المناسبة لبيئات القطع الصعبة. أ. هندسة الأسنان والمواد الخام كربيد دقيق حبيبات بكر: تستخدم قواطع TCT الممتازة 100٪ من إدراجات كربيد التنجستن الدقيق الحبيبات البكر الملحومة بجسم قاطع من سبائك الصلب، مما يوفر صلابة عالية ومقاومة للتآكل. هندسة القطع المتعدد المتناوب: يتم طحن أطراف الكربيد بزوايا قطع داخلية ومتوسطة وخارجية متغيرة لكسر الرقائق إلى شظايا أصغر، مما يمنع انحشار الأداة ويقلل من حمل المغزل. لحام متقدم: تضمن تقنية اللحام الفضي المسطح السفلي قوة ربط عالية بين أطراف الكربيد وجسم الفولاذ، مما يلغي انفصال الأطراف تحت ضغط تغذية ثقيل. ب. تكوينات السيقان والتوافق مع الماكينات لتناسب أنظمة الثقب المغناطيسية المختلفة حول العالم، يتم تصنيع قواطع TCT بمحركات ساق قياسية: ساق Weldon 3/4 بوصة (19.05 مم): توفر نقاط مسطحة مزدوجة تثبيتًا قويًا؛ تناسب معظم آلات الثقب المغناطيسية العالمية. ساق عالمي: يتميز بمزيج من النقاط المسطحة وأخاديد التوصيل السريع للتناسب العالمي. ساق Fein Quick-In 18 مم: مصمم خصيصًا لأعمدة التغيير السريع الأوروبية بدون أدوات. ساق Weldon 1-1/4 بوصة (31.75 مم): يستخدم على قواطع TCT الثقيلة ذات القطر الكبير (60 مم+). ج. الأبعاد وعمق القطع (DOC) أقطار القطع: تتراوح من أحجام قياسية صغيرة بحجم12 مم إلى أحجام كبيرة بحجم100+ مم، مع قدرات تصنيع مخصصة تصل إلى250 مم+. عمق القطع (DOC): تشمل أعماق المخزون القياسية35 مم، 50 مم، 75 مم، و 100 مم، مع خيارات عميقة إضافية متاحة في150 مم و 200 مم DOC. 3. مقارنة فنية بين قواطع TCT وقواطع HSS الحلقية يعتمد الاختيار بين قواطع الفولاذ عالي السرعة (HSS) وقواطع كربيد التنجستن المدببة (TCT) على صلابة المادة وظروف العمل ومتطلبات الدُفعات. 4. توافق المواد وملاءمة قطعة العمل تتفوق قواطع TCT الحلقية عند حفر المواد الصلبة أو الكاشطة أو التي تولد حرارة حيث تتلاشى أدوات HSS بسرعة: الفولاذ الهيكلي عالي القوة: عوارض I ثقيلة، فولاذ القنوات، ألواح فولاذية هيكلية Q345/Q460 و S355. الفولاذ المقاوم للصدأ: الفولاذ المقاوم للصدأ الأوستنيتي (304، 316) والفولاذ المقاوم للصدأ المزدوج، للتغلب على تحديات تصلب العمل. السبائك المقواة والمقاومة للتآكل: ألواح فولاذية مقاومة للتآكل، ألواح مدرعة، وفولاذ أدوات مقسى/معالج حرارياً. حديد الزهر والمعادن الكاشطة: حديد الدكتايل، حديد الزهر الرمادي، وسبائك الألومنيوم عالية السيليكون. مسارات السكك الحديدية والأعمال الفولاذية الثقيلة: مسارات السكك الحديدية المعالجة حرارياً، أذرع الرافعات، وإطارات هياكل الشاحنات. 5. آلية العمل وتفريغ الرقائق تعتمد عملية الحفر الأساسية الناجحة على التفريغ الفعال للرقائق والإدارة الحرارية: محاذاة دبوس التوجيه المركزي: يحدد دبوس التوجيه علامة الثقب، ويحاذي القطع، ويفتح صمام الزيت الداخلي للسماح بتدفق سائل التبريد مباشرة إلى أسنان القطع. القطع المحيطي: تقطع أسنان الكربيد أخدودًا حلقيًا في المعدن. تقوم الأخاديد اللولبية الداخلية والخارجية بتوجيه الرقائق بسرعة بعيدًا عن منطقة القطع. طرد تلقائي للقلب: عند اكتمال الثقب، يدفع زنبرك داخلي دبوس التوجيه للأمام، مما يطرد فورًا القلب المعدني الصلب. 6. الصناعات المستهدفة والتطبيقات الميدانية تعتبر المثاقب الأساسية TCT ضرورية في القطاعات الصناعية الثقيلة: الفولاذ الهيكلي والبناء: حفر ثقوب البراغي والتوصيلات في الأعمدة الهيكلية، والجسور الفولاذية، وألواح الربط. هندسة الجسور والبنية التحتية للطرق السريعة: الصيانة الميدانية، والتعزيز، وتركيب ألواح الوصلات على جسور العوارض الفولاذية. بناء السفن، البحرية، والمنصات البحرية: تعديل ألواح السطح، وتجميع الهيكل، والحفر في البيئات البحرية المسببة للتآكل وعالية الشد. البنية التحتية للسكك الحديدية: الحفر على المسار لخطوط السكك الحديدية لأجهزة الإشارة، وألواح السمك، وإصلاحات القاطرات. الآلات والمعدات الثقيلة: تعديل هياكل الشاحنات، وتصنيع أذرع الرافعات، ومعالجة ألواح التآكل في التعدين/الزراعة. 7. قائمة التحقق من الاختيار--دليل المشتري والتصنيع المخصص مطابقة عمود الماكينة: تأكد مما إذا كانت آلة الثقب المغناطيسية الخاصة بك تستخدم ساق Weldon 3/4 بوصة، أو ساق عالمي، أو ساق Quick-In. تحقق من صلابة المادة: اختر TCT عند معالجة الفولاذ المقاوم للصدأ، أو سبائك الصلب، أو المواد التي تزيد صلابتها عن HRC 32. اختر DOC المناسب: تأكد من أن عمق القطع (DOC) يتجاوز سمك قطعة العمل بـ 5 مم على الأقل. المخزون القياسي مقابل الإنتاج المخصص للمصنع الأصلي للمعدات (OEM): الأحجام القياسية: تحتفظ الشركات المصنعة عادةً بمخزون واسع من الأقطار والأعماق العادية (35/50/75/100 مم DOC) للشحن الفوري. الهندسة المخصصة: يمكن إنتاج الأقطار غير القياسية (تصل إلى 250 مم+)، والقواطع العميقة الإضافية (150-200 مم DOC)، والهندسات المخصصة عند الطلب بناءً على الرسومات الفنية أو العينات. خاتمة تمثل قواطع TCT الحلقية الخيار الأمثل للحفر المعدني الثقيل. من خلال الجمع بين أطراف كربيد التنجستن الدقيق الحبيبات وهندسة الأسنان المحسنة، توفر هذه الأدوات سرعة واستقرارًا حراريًا وعمرًا للأداة لا مثيل لهما عبر المعادن الصلبة والكاشطة. سواء كنت تعمل في مجال التصنيع الهيكلي، أو بناء الجسور، أو إصلاح المعدات الثقيلة، فإن اختيار قاطع TCT الحلقي المناسب يضمن إنتاجية عالية وتكلفة إجمالية أقل لكل ثقب.  
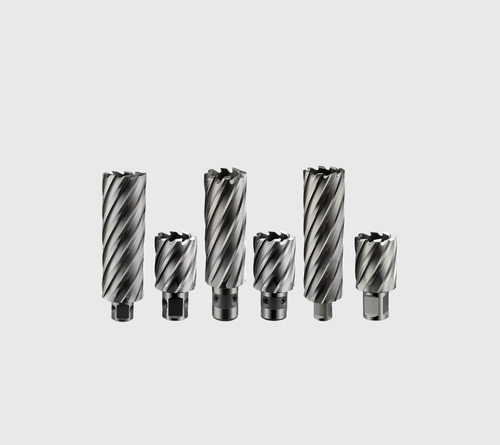
    1. مقدمة: ما هو قاطع الحلقات HSS؟ في تصنيع الفولاذ الإنشائي الحديث، وتشكيل المعادن، والبناء الثقيل، تعتبر الكفاءة وجودة الثقوب أمرًا بالغ الأهمية. قواطع الحلقات المصنوعة من الفولاذ عالي السرعة (HSS) - والمعروفة أيضًا باسم قواطع قلبية، أو لقم ثقب مغناطيسية، أو قواطع ألواح فولاذية- أحدثت ثورة في عملية صنع الثقوب بدقة. على عكس المثاقب الحلزونية التقليدية التي تزيل كل المواد من الحجم الكامل للثقب، فإن قاطع الحلقات HSS يقطع فقط حول المحيط. تخلق عملية القطع المحيطية هذه نواة أسطوانية (أو قطعة معدنية) يتم قذفها عند الانتهاء، مما يتطلب قوة حصانية أقل بكثير، ودفعًا، ووقتًا مع تقديم ثقوب نظيفة وخالية من النتوءات. 2. درجات المواد: M2 HSS مقابل M35 كوبالت (5% Co) يعد اختيار المادة الخام المناسبة أمرًا بالغ الأهمية لعمر الأداة، وسرعة القطع، والأداء العام. في CHENGDU BABOS TOOLS، نقوم بتصنيع قواطع حلقات HSS الممتازة باستخدام تركيبتين قياسيتين من الفولاذ عالي السرعة في الصناعة: فولاذ عالي السرعة M2 (درجة قياسية): M2 هو المعيار المرجعي للحفر العام للفولاذ الإنشائي. يوفر توازنًا ممتازًا بين المتانة ومقاومة التآكل وفعالية التكلفة، مما يجعله الخيار الأكثر شيوعًا لألواح الفولاذ الكربوني القياسي، والفولاذ الطري، والحديد حتى قوة شد 400 نيوتن/مم². فولاذ عالي السرعة M35 كوبالت (5% كوبالت): معزز بـ 5% كوبالت، توفر درجة M35 صلابة حمراء فائقة، واستقرارًا حراريًا، ومقاومة للتآكل تحت التحميل المستمر الشاق. تم تصميمه خصيصًا لحفر السبائك الصلبة، والفولاذ الإنشائي الصلب، والفولاذ المقاوم للصدأ (مثل 304، 316) حيث يتسبب تراكم الحرارة في تآكل الأدوات القياسية قبل الأوان. 3. المواصفات الفنية الرئيسية والتوافق أنواع السيقان لضمان التوافق العالمي عبر مختلف آلات الثقب بالقاعدة المغناطيسية (mag drills) ومكابس الثقب الشعاعية، تتوفر قواطع الحلقات HSS في عدة تصميمات سيقان قياسية: ساق ويلدون 3/4 بوصة (19.05 مم):يحتوي على مسطحين للتثبيت المزدوج بالبراغي؛ وهو الساق الأكثر استخدامًا في العالم (يناسب معدات Hougen، Rotabroach، Nitto، و BABOS). ساق عالمي (19.05 مم):يجمع بين مسطحات ويلدون وأخدود تغيير سريع، مما يوفر توافقًا متعدد الملاءمة عبر مختلف حوامل الأدوات. ساق Fein Quick-IN:مصمم لأنظمة القفل السريع في مكابس الثقب المغناطيسية المتخصصة من Fein. الأقطار الشائعة وأعماق القطع (DOC) أحجام الثقوب عالية الدوران:Ø14 مم، Ø18 مم، Ø22 مم، و Ø26 مم (تطابق بدقة تطبيقات التثبيت القياسية M12، M16، M20، و M24). نطاقات عمق القطع:السلسلة القياسية في 30 مم و 50 مم DOC؛ السلسلة الموسعة في 75 مم و 100 مم DOC لهياكل الألواح السميكة. 4. هندسة متقدمة وميزات هندسية ما يميز قاطع الحلقات HSS عالي الأداء هو هندسة أسنانه الداخلية وعملية التصنيع الدقيقة: هندسة متعددة الحواف بجدار رفيع:تقلل مقاومة القطع، وتوزع حمل الرقاقة بالتساوي عبر الأخاديد، وتوفر تشطيبات ثقوب ناعمة وخالية من الاهتزازات دون اهتزاز. تجليخ دقيق CNC:تضمن الأخاديد المجلوخة بالكامل بواسطة CNC تركيزًا دقيقًا ودقة أبعاد، مما يلغي عدم استدارة الثقب وانحراف الأداة. التوافق مع دبوس توجيه داخلي للتبريد:مصمم لاستقبال دبابيس توجيه مركزية توصل سائل القطع باستمرار مباشرة إلى حافة القطع مع المساعدة في إخراج القطعة المعدنية. 5. نصائح استكشاف الأخطاء وإصلاحها والصيانة لزيادة العمر التشغيلي لقواطع القلب HSS الخاصة بك، اتبع هذه الممارسات الفضلى: استخدم دائمًا سائل التبريد/المواد المزلقة:التبريد الداخلي المستمر يمنع ارتفاع درجة الحرارة، ويحافظ على حدة الأسنان، ويضمن إخلاء الرقاقة بسلاسة. حافظ على ضغط تغذية ثابت:تجنب نبضات مقابض التغذية. الضغط الثابت والقوي يسمح للهندسة متعددة الحواف بقطع المعدن بشكل نظيف. تحقق من وظيفة دبوس التوجيه:تأكد من أن دبوس الطرد الداخلي يتحرك بحرية لتسهيل إخراج القطعة المعدنية بسلاسة بعد كل قطع. 6. تصنيع OEM والتسمية الخاصة مع BABOS بصفتنا شركة مصنعة مباشرة لأدوات القطع متخصصة بخبرة تزيد عن 16 عامًا، فإن CHENGDU BABOS CUTTING TECH CO., LTD. توفر شراكات تصنيع كاملة للتسمية الخاصة و OEM/ODM للعلامات التجارية العالمية للأدوات والموزعين الصناعيين. نقش ليزر مخصص:نقش عالي الدقة لشعار شركتك، وأرقام الأجزاء المخصصة، ومواصفات الحجم مباشرة على ساق الأداة. حلول تغليف مخصصة:أنابيب بلاستيكية مصبوبة بالنفخ فردية متينة، وتغليف علب ملونة مخصصة، ومجموعات قواطع متعددة القطع. كميات طلب مرنة:حد أدنى للطلب (MOQs) منخفض لدفعات ذات علامة تجارية مخصصة مع دعم تجريبي للأحجام المختلطة. ضمان جودة 100%:يخضع كل قاطع لفحص صارم للصلابة، وتفاوتات الانحراف، وسلامة السطح وفقًا لمعايير التشغيل المتوافقة مع ISO. 7. الأسئلة الشائعة (FAQ) س: هل يمكن استخدام قواطع الحلقات HSS على الفولاذ المقاوم للصدأ؟ ج: نعم. لتطبيقات الفولاذ المقاوم للصدأ، نوصي بشدة باختيار قواطع HSS من كوبالت M35 (5% Co) مع زيت قطع مناسب لتحمل الحرارة العالية والتصلب بالعمل. س: ما هو الفرق الرئيسي بين قواطع ساق ويلدون وساق عالمي؟ ج: تتميز سيقان ويلدون بمحركات مسطحة مزدوجة مثبتة ببراغي تثبيت، بينما تتضمن السيقان العالمية كلاً من المسطحات وأخدود حلقة قفل سريعة التغيير لتوافق أوسع عبر ماركات الثقب المغناطيسي المختلفة. س: لماذا نختار HSS بدلاً من قواطع الحلقات TCT للثقوب ذات القطر الصغير؟ ج: توفر قواطع الحلقات HSS صلابة ومرونة أعلى للأسنان، مما يجعلها أقل عرضة لتشقق الأسنان في الأقطار الصغيرة (أقل من Ø20 مم) وهياكل الفولاذ ذات الجدران الرقيقة تحت ظروف التغذية اليدوية أو المحمولة. اطلب قائمة أسعار OEM المخصصة الخاصة بك اليوم الموقع الرسمي: industrial-cuttingtools.com التركيز التصنيعي:قواطع حلقية HSS و TCT | رؤوس طحن كربيدية | قواطع نهاية كربيدية صلبة
    عند اختيار رؤوس الطحن الدوارة المصنوعة من كربيد التنجستن، يركز معظم المشترين على درجة الكربيد أو الصلابة أو حجم الساق - ولكن غالبًا ما يتجاهلون أحد أهم عوامل الأداء: هندسة الأسنان. يحدد تصميم الأسنان (المعروف أيضًا باسم الأخدود أو نمط القطع) بشكل مباشر سرعة القطع وكفاءة إزالة الرقائق وتشطيب السطح وتوليد الحرارة وعمر الأداة. إذا كنت موزعًا للأدوات أو مشتريًا صناعيًا أو مدير مشتريات مصنع، فإن فهم هندسة الأسنان سيساعدك على اختيار رأس الطحن الكربيدي المناسب لكل تطبيق - وتجنب تكاليف الأدوات غير الضرورية.   ما هي هندسة الأسنان في رؤوس الطحن الدوارة المصنوعة من الكربيد؟ تشير هندسة الأسنان إلى شكل وحجم وتخطيط حواف القطع على رأس الطحن الكربيدي. تزيل أسنان القطع هذه المواد عن طريق الطحن الدوار عالي السرعة، ويتحكم هيكل الأسنان في: - مدى عدوانية إزالة المواد - مدى سلاسة قطع رأس الطحن - كيفية تفريغ الرقائق - مدة بقاء رأس الطحن نمط الأسنان المصمم جيدًا يحسن كفاءة القطع بنسبة 30-50٪ ويقلل من تآكل الأداة بشكل كبير. أنواع الأسنان الشائعة لرؤوس الطحن الكربيدية نوع السن المظهر الفولاذ، الحديد الزهر الميزات قطع مفرد (SC) أسنان حلزونية في اتجاه واحد الفولاذ المقاوم للصدأ، سبائك الصلب إزالة سريعة للمواد قطع مزدوج (DC)  أسنان متقاطعة الفولاذ المقاوم للصدأ، الفولاذ المقوىتشطيب أكثر سلاسة، قطع مستقر قطع ألومنيوم (AL) أخدود مفرد كبير الألومنيوم، النحاس الأصفر، البلاستيك مقاوم للانسداد قطع مفرد مقابل قطع مزدوج مقابل قطع ألومنيوم - مقارنة الأداء   عامل الأداء قطع مفرد قطع عدواني استقرار تحت الحرارة قطع نظيف ★★★★ ★★★ الأفضل لـ استقرار الاهتزاز ★★ ★★★★ ★★★ الأفضل لـ ★ ★★★★ ★★★ استقرار الاهتزاز ★★ ★★★★ ★★★ الأفضل لـ الفولاذ، الحديد الزهر الفولاذ المقاوم للصدأ، سبائك الصلب الألومنيوم، النحاس  * إذا كنت تبيع لورش المعادن أو الموزعين، فقم دائمًا بتضمين جميع أنواع الأسنان الثلاثة في كتالوجك - فهي تغطي 90٪ من احتياجات السوق.كيف تؤثر هندسة الأسنان على أداء القطع 1. كفاءة إزالة الرقائق: تصميمات الأخدود الكبيرة تزيل الرقائق بشكل أسرع (الأفضل للألومنيوم)، بينما تقلل الأسنان المتقاطعة حجم الرقائق (الأفضل للفولاذ المقاوم للصدأ). 2. سرعة القطع: الهندسة العدوانية للأخدود تزيد من معدل الإزالة ولكنها تتطلب أيضًا سرعات دوران أعلى وأدوات مستقرة.   سرعات التشغيل الموصى بها   قطر رأس الطحن (دورة في الدقيقة) 3 مم (1/8 بوصة) 6 مم (1/4 بوصة) 10 مم (3/8 بوصة) 12 مم (1/2 بوصة) 16 مم (5/8 بوصة) الحد الأقصى لسرعة التشغيل 90000 65000 45000 35000 25000 20000 النطاق القابل للاستخدام 60000-80000 30000-45000 10000-50000 7000-30000 6000-20000 سرعة البدء الموصى بها 80000 45000 25000 20000 15000 3. توليد الحرارة: نوع سن خاطئ = حرارة زائدة = تآكل الأداة + حروق على قطعة العمل. النطاق القابل للاستخدام 60000-80000 22500-60000 15000-40000 11000-30000 9000-20000 سرعة البدء الموصى بها 80000 45000 30000 25000 20000 15000 النطاق القابل للاستخدام 60000-80000 30000-45000 30000-40000 22500-30000 18000-20000 سرعة البدء الموصى بها 80000 40000 30000 25000 20000 15000 النطاق القابل للاستخدام 60000-80000 30000-45000 19000-30000 15000-22500 12000-18000 سرعة البدء الموصى بها 80000 40000 25000 20000 15000 3. توليد الحرارة: نوع سن خاطئ = حرارة زائدة = تآكل الأداة + حروق على قطعة العمل. 4. الاهتزاز والاستقرار: رؤوس الطحن ذات القطع المزدوج تقلل الاهتزاز وتحسن التحكم - مثالية لعمليات الطحن اليدوية. 5. عمر الأداة: هندسة الأسنان المحسنة تقلل الاحتكاك والتحميل - تزيد من عمر رأس الطحن بنسبة 25-40٪. اختيار هندسة الأسنان المناسبة لمواد مختلفة   المادة نوع السن الموصى به أسباب التوصية الفولاذ الكربوني قطع مفرد قطع عدواني الفولاذ المقاوم للصدأ قطع مزدوج استقرار تحت الحرارة الفولاذ المقوى قطع مزدوج استقرار تحت الحرارة الألومنيوم قطع ألومنيوم قطع نظيف التيتانيوم قطع مزدوج استقرار تحت الحرارة النحاس الأصفر/النحاس قطع ألومنيوم قطع نظيف الأسئلة الشائعة - المشترون يسألون أيضًا   س1: أي نوع من أسنان رؤوس الطحن الكربيدية يدوم أطول؟ توفر رؤوس الطحن ذات القطع المزدوج بشكل عام أفضل توازن بين السرعة وعمر الأداة. س2: هل يمكنني طلب هندسة أسنان خاصة؟ نعم - يتوفر تخصيص تصميم الأسنان حسب الطلب (OEM) للطلبات الكبيرة. س3: ما هو نوع السن الأفضل للفولاذ المقاوم للصدأ؟ رؤوس الطحن ذات القطع المزدوج - تقلل التصلب، تحكم أكثر سلاسة. خاتمة   تتحكم هندسة الأسنان بشكل مباشر في سرعة القطع وإزالة الرقائق وتشطيب السطح والحرارة وعمر الأداة. اختيار تصميم الأسنان المناسب يعني أداءً أعلى وتكلفة أدوات أقل. نحن نصنع رؤوس طحن دوارة من كربيد التنجستن لموزعي الأدوات والمستخدمين الصناعيين العالميين. لدينا المزايا الرئيسية التالية:- كربيد WC فائق الدقة - طحن دقيق CNC بخمسة محاور - لحام فضي عالي القوة - هندسة أسنان قياسية ومخصصة - سعر المصنع بالجملة + تسليم سريع  
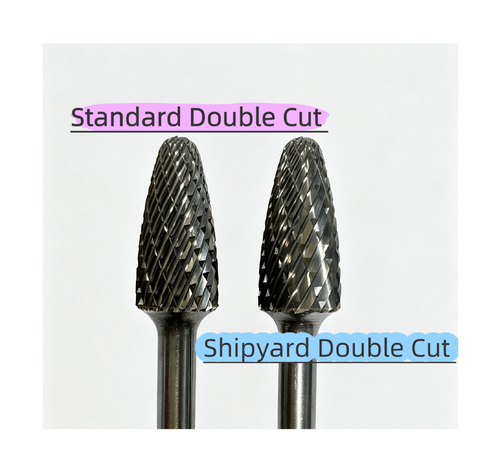
    تمثل حوض بناء السفن واحدة من أكثر البيئات التشغيلية تطلبًا للشفرات الدوارة الكربيدية. عند توفير الأدوات لبناء السفن والبناء البحري ، نادراً ما تكون المعايير الجاهزة كافية.يتطلب التوافق مع المتطلبات الحقيقية للمحلات التجارية هندسة دقيقة من هندسة الأسنان المخصصة إلى درجات المواد الخام المثلى وحجم الحبوب. فهم الحقائق التشغيلية لعمليات حوض بناء السفن يتميز تحضير سطح حوض بناء السفن بالطحن الخام المستمر والقاسي. غالباً ما يتعامل المشغلون مع ألواح الصلب السميكة ، والخيوط اللاصقة الثقيلة ، ورذاذ اللاصق ، والحفرة السميكة ،والصدأ العنيد باستخدام طواحين الطحن الهوائية عالية الدوران تحت أحمال ثقيلة لفترة طويلة. إليك كيفية مقارنة الحفر المزدوجة القياسية بحفر حوض بناء السفن الثقيلة في ظل ظروف العمل هذه: تفاصيل الاختلافات الرئيسية 1هندسة الأسنان والتصميم الهيكلي (الفرق الأساسي) القطع المزدوج القياسي (الأسنان 24 القياسي): خصائص التصميم:أشرطة ضيقة، كثافة أسنان أعلى، وأطراف أسنان أكثر دقة. التطبيق المستهدف:معالجة للأغراض العامة مصممة لتحقيق التوازن بين إزالة المواد والتشطيب السطحي. مثالية لصنع القالب ، وقطع العمل الصغيرة ، والإزالة الخفيفة ، وتنظيف لحام بسيط. القيود:عندما يتم دفعها على حبات لحام ثقيلة أو مقياس سميك، فإن المزلقات القياسية تلتصق بسهولة، وتتراكم الحرارة، وتعاني من تشقق الطرف المبكر. إنها ببساطة تفتقر إلى المتانة اللازمة للحمل الثقيل المستمر. محطة بناء السفن الثقيلة ذات القطع المزدوج (حطة بناء السفن ذات الأسنان 20): خصائص التصميم:مساحة أسنان أوسع مع أعمق بشكل ملحوظ وأوسع النغمات الشريحة.مع زوايا ريشة مخصصة وجذور أسنان معززة لتحسين مقاومة الصدمة. التطبيق المستهدف:إزالة المخزون الثقيلة المهندسة خصيصا للخياطات لحام ضخمة، ورذاذ ثقيلة، وسلسلة الطاحونة سميكة على لوحات السفينة. المزايا الرئيسية:يمنع الفراغ الممتاز من التحميل والحرق ، حتى تحت ضغط كبير للمشغل.توفير أقصى معدلات إزالة المعادن (MRR) ومدة حياة أدوات أطول بكثير. المقايضة:يترك ملفًا سطحيًا خشنًا ، مما يجعله أكثر ملاءمة لإزالة المواد الأولية بدلاً من التشطيب الدقيق. 2صناعة الكاربيد والمعادن قطع مزدوج قياسي:يستخدم الكربيد التونغستينية الدقيقة القياسية المناسبة للمعالجة اليومية. غالبًا ما تستخدم بدائل السوق منخفضة المستوى الحبوب الخام التي تتحلل بسرعة تحت الحرارة الشديدة. محطة بناء السفن الخاصة:صيغة مع الكربيد التنغسترون حبة فائقة الدقة، مما يعطي قوة الانكسار العرضي المتفوقة وقسوة درجة حرارة عالية ("القسوة الحمراء").لأن الطحن المستمر يولد حرارة شديدة، تحتفظ أشرطة صناعة السفن بالشرطة الطويلة لفترة أطول بكثير دون التسخين. كما يحتوي بعض الإصدارات عالية الجودة على طلاءات متخصصة مقاومة للارتداء لتمديد عمر الخدمة. 3بيئات التطبيق الأساسية قطع مزدوج قياسي:صناعة الآلات، صناعة الأدوات والقوالب، أعمال الصهارة الخفيفة، والجزء شبه النهائي من الفولاذ المقاوم للصدأ أو أجزاء الصلب الأصغر. محطة بناء السفن الخاصة:حوض بناء السفن، التصنيع البحري، تصنيع الصلب الهيكلي، وتصنيع الآلات الثقيلة التي تتطلب طحنًا خشنًا طويلًا على لحام الصفائح السميكة وطبقات الصدأ. 4. كفاءة معالجة المشغل والطحن قطع مزدوج قياسي:يوفر مقاومة قطع أقل، والاهتزازات الحد الأدنى، والنهاية السطحية أكثر سلاسة. ومع ذلك، فإن معدل إزالة المخزون محدود، ويمكن أن تتوقف الأداة أو تتعثر تحت تغذية ثقيلة. محطة بناء السفن الخاصة:يقدم عضًا عدوانيًا وإزالة معدنية سريعة لإزالة لحام سميك بسرعة.على الرغم من أن التشطيب الثانوي قد يكون مطلوباً اعتماداً على مواصفات الوظيفة. التوصية اختيار الهندسة الدورية الصحيحة يؤثر بشكل مباشر على كفاءة التشغيل الخاصة بك وتكاليف المستهلك.شارك ظروف مكان العمل الخاصة بك والمواد المستهدفة مع فريقنا الفني حتى نتمكن من توصية التكوين الأمثل لبر لتطبيقك.
المزيد من المنتجات
عن شركة

CHENGDU BABOS CUTTING TECH CO.,LTD

شركة تشنغدو بابوس لتكنولوجيا القطع المحدودة (أدوات بابوس) تصنع أدوات القطع الكربيدية لتشكيل المعادن. تشمل مجموعتنا أقراص الكربيد، قواطع حلقية من كربيد التنجستن والفولاذ عالي السرعة، قواطع التفريز، ألواح الدوران والتشكيل، ريش الثقب، أدوات التجويف ولفائف اللولب، بالإضافة إلى أدوات مخصصة مصنوعة حسب الرسم. تستخدم هذه الأدوات على الألمنيوم، الحديد الزهر، الفولاذ الكربوني والسبائكي، الفولاذ المقاوم للصدأ، التيتانيوم وسبائك درجات الحرارة العالية، المونيل وغيرها. ندعم العلامات التجارية للمصنعين الأصليين
عرض المزيد
اطلب اقتباس
جوهر الغرض
ميزتنا
picurl
سعر
سعرنا ليس الأرخص، لكنه الأكثر فعالية من حيث التكلفة.
picurl
جودة
نظام مراقبة جودة مثالي يضمن أن كل منتج مؤهل قبل الشحن.
picurl
توصيل
15 يومًا (أو أقل) للطلب القياسي. 30 يومًا (أو أقل) للطلب المخصص.
picurl
تصنيع المعدات الأصلية
حلول OEM / التعبئة والتغليف / الخدمات المخصصة
الاتصال نحن
اسألني الآن، احصل على قائمة الأسعار.